Esmalte al fuego sobre cobre y plata: del polvo tamizado a la pieza pulida
Qué es esto
Un cuaderno de notas técnicas sobre esmalte vitrificable cocido en mufla.
Materiales tratados
Cobre electrolítico, plata fina y de ley, esmaltes opacos, transparentes y opalescentes.
Qué no encontrarás
Venta de material, encargos ni cursos.
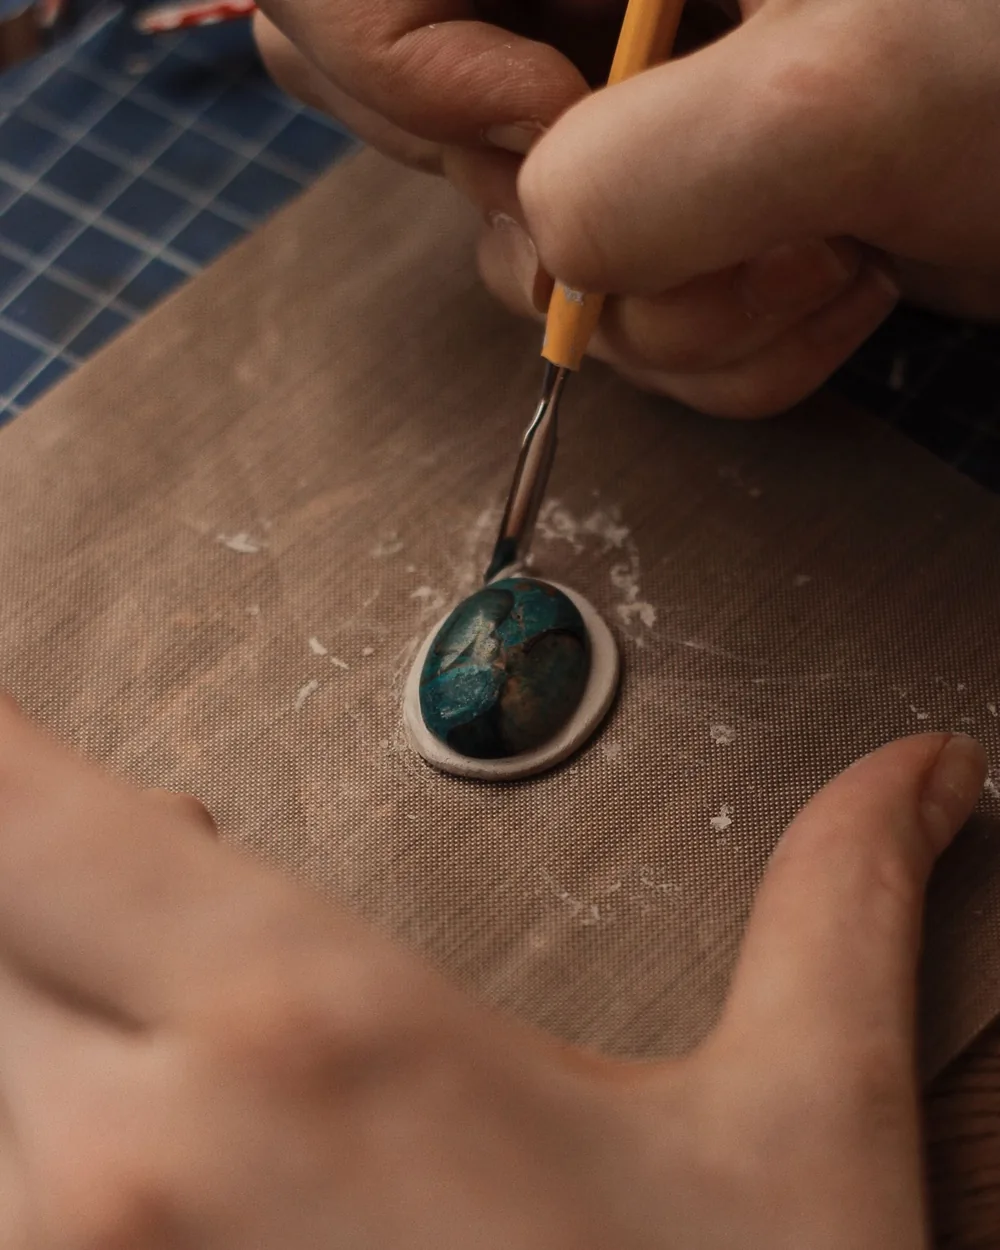
El esmalte al fuego es vidrio molido que se funde sobre metal a temperaturas que rara vez bajan de los 750 °C. Todo lo demás —el color, la transparencia, el alabeo, las burbujas— depende de cómo se prepara la base, de cuánto polvo se deposita y de cuántos segundos pasa la pieza dentro de la mufla.
Estas páginas reúnen lo que suele aprenderse a fuerza de repetir pruebas: qué hace cada componente de una frita, por qué un transparente se vuelve turbio, cuándo conviene contraesmaltar y qué significa realmente la fase de «cáscara de naranja» que se ve al abrir la puerta del horno.
De qué está hecho un esmalte y por qué unos dejan ver el metal
Un esmalte es una frita: una mezcla vítrea fundida previamente en fábrica, enfriada de golpe y molida hasta convertirla en polvo. Su esqueleto es sílice, y lo que la acompaña sirve para bajar el punto de fusión y ajustar la dilatación. Los esmaltes clásicos para joyería usan óxido de plomo, que da un vidrio blando, brillante y muy tolerante con el metal; las formulaciones sin plomo, cada vez más habituales en los talleres europeos, sustituyen esa función por boro, potasio y sodio, funden algo más alto y suelen exigir capas más finas.
El color procede de óxidos metálicos disueltos en el vidrio: cobalto para los azules, cromo para los verdes, hierro y manganeso para los tonos tierra, oro coloidal para los rosas y granates, selenio y cadmio para los rojos y naranjas. La transparencia, en cambio, no depende del colorante sino de la presencia de opacificantes. Un esmalte transparente es, en esencia, un fundente coloreado sin nada que disperse la luz; cuando se añade óxido de estaño o dióxido de titanio en cantidad suficiente, esos cristales microscópicos la dispersan y el esmalte se vuelve opaco. Entre ambos extremos están los opalescentes, con una opacificación parcial que cambia según el grosor de la capa y el número de cocciones.
Conviene distinguir también entre esmaltes duros y blandos. Los duros funden hacia 800–850 °C y se usan como primeras capas, porque resisten las cocciones posteriores sin hundirse ni desplazarse; los blandos, de 720–780 °C, se reservan para acabados, detalles pintados y rellenos finales. Mezclar unos y otros sin orden es una de las causas más frecuentes de superficies irregulares tras la tercera o cuarta cocción.
Probar un esmalte desconocido
- Prepara una placa de cobre de 8 × 3 cm, recocida y decapada, y divídela mentalmente en cuatro franjas.
- Aplica el mismo esmalte en capa fina, media y gruesa, y una cuarta franja sobre un fundente ya cocido.
- Cuece a la temperatura que indique el proveedor y anota segundos exactos, no sensaciones.
- Repite la cocción dos veces más sobre la misma placa: muchos colores viran solo a partir del tercer fuego.
- Guarda la placa numerada junto a la muestra de polvo; el color en bote no predice el color cocido.
Preparar la base: calibre, recocido y limpieza
El soporte más agradecido sigue siendo el cobre electrolítico. Para piezas de cuatro a seis centímetros, un calibre de 0,8 a 1 mm aguanta bien las tensiones del esmalte; por debajo de 0,6 mm el alabeo aparece casi siempre y obliga a contraesmaltar desde la primera cocción. Las chapas grandes piden más grosor o un borde ligeramente levantado que actúe como refuerzo.
La plata fina de 999 milésimas es el soporte ideal cuando se buscan transparentes luminosos: no genera óxido y devuelve la luz a través del esmalte. La plata de ley de 925 contiene cobre en la liga, y ese cobre se oxida con cada calentamiento formando el llamado fuego negro, manchas grisáceas bajo la capa vítrea. Se combate recociendo y decapando la pieza varias veces seguidas antes de esmaltar, hasta que la superficie quede blanca de plata fina, o cubriendo la zona con un fundente adecuado para plata.
La limpieza no es un paso accesorio: el esmalte se adhiere al metal desnudo, no a la grasa ni al óxido. Después de limar y matar los cantos, se recuece la pieza, se decapa en una disolución de ácido cítrico —unos 100 gramos por litro de agua caliente funciona bien en el taller— y se frota bajo el grifo con un cepillo de fibra de vidrio hasta que el agua moje la superficie de forma uniforme, sin formar gotas. A partir de ese momento la pieza se manipula por los bordes o con guantes.
Lista de comprobación antes del primer fuego
- Cantos limados, sin rebabas ni marcas de sierra que retengan aire.
- Pieza recocida y enfriada; nada de tensiones de laminación.
- Decapado completo, sin restos de ácido: enjuague abundante y neutralización.
- Prueba del agua: si la película se rompe en gotas, queda grasa.
- Superficie del reverso preparada también, si la pieza va a llevar contraesmalte.
- Secado inmediato, sin trapos que dejen pelusa ni huellas.
Tamizar, humedecer y depositar el polvo
Antes de aplicar nada, los transparentes se lavan. Se cubre el polvo con agua, se agita, se deja reposar unos segundos y se decanta el líquido turbio; se repite hasta que el agua salga clara. Esas partículas finísimas que se van con el lavado son las que, al cocer, producen el velo lechoso que arruina un azul profundo. Los opacos toleran mejor el polvo sin lavar, aunque también ganan en limpieza.
Para el tamizado en seco se usan mallas de 80 a 200 hilos. Una malla gruesa deposita grano visible y crea texturas; una fina permite capas muy regulares, ideales para fondos y para pintura posterior. La pieza se coloca sobre un papel limpio, se pulveriza un aglutinante ligero —goma tragacanto, agar o los preparados comerciales de sujeción— y se tamiza desde unos diez centímetros de altura, girando la pieza para evitar zonas cargadas.
En húmedo, el esmalte se lleva con espátula y aguja desde una pequeña reserva de polvo empapado. Es el método obligado en cloisonné y champlevé, donde cada celda se rellena por separado. La regla general es la misma en ambos casos: capas finas, del orden de dos o tres décimas de milímetro, y varias cocciones en lugar de una sola carga generosa. El esmalte aplicado en exceso se desconcha, se agrieta al enfriar y arrastra burbujas hacia la superficie.
El secado es el paso que más impaciencia provoca y el que menos admite atajos. Una pieza húmeda metida en la mufla libera vapor entre el metal y el vidrio, y ese vapor deja cráteres. Basta con dejarla sobre la tapa del horno o una placa caliente hasta que el polvo pase de gris oscuro a mate claro y no quede ninguna zona brillante.
La mufla: temperatura, tiempo y lectura de la superficie
Una mufla de taller pequeña necesita entre treinta y cuarenta y cinco minutos para estabilizarse. No basta con que el termostato marque la cifra: la cámara ha de estar caliente de forma homogénea, porque las primeras piezas de la jornada suelen cocer más despacio que las siguientes. La pieza entra sobre una rejilla, un trébede de acero inoxidable o una placa de mica, siempre con el mínimo contacto posible para no marcar el reverso.
La cocción se sigue con la vista, no con el reloj. En los primeros segundos el polvo se sinteriza y adquiere el aspecto del azúcar granulado; después la superficie se contrae en pequeños montículos, la fase conocida como cáscara de naranja; por último, el vidrio se extiende y aparece un brillo líquido continuo. Ese instante es el punto de salida para la mayoría de trabajos: entre sesenta y ciento ochenta segundos, según el grosor y la temperatura.
Con plata conviene bajar el listón. Al fundir la aleación de 925 hacia los 893 °C, trabajar por encima de 790–800 °C significa arriesgarse a deformaciones y a que los hilos finos de cloisonné se redondeen o desaparezcan. En cobre hay más margen, pero las temperaturas altas oxidan el reverso con rapidez y ese óxido acaba saltando en escamas dentro del horno.
El enfriamiento forma parte de la cocción. La pieza sale a una placa refractaria o a un ladrillo, nunca sobre metal frío ni, mucho menos, al agua. Si se percibe un chasquido seco al enfriar, el esmalte ha cedido a la tensión: casi siempre hay un desequilibrio entre las capas del anverso y las del reverso.
Cómo leer una cocción
- Superficie rugosa y mate: fuego corto; devolver la pieza al horno unos segundos más.
- Brillo uniforme y bordes ligeramente redondeados: punto correcto.
- Esmalte que retrocede y deja el metal visible en los cantos: fuego largo o capa demasiado fina.
- Transparente que amarillea o pierde color: exceso de temperatura acumulada en varias cocciones.
- Hilos de cloisonné hundidos en el vidrio: se ha superado el punto de reblandecimiento del fondo.
Tres caminos con el mismo polvo: champlevé, cloisonné y esmalte pintado
Las técnicas históricas no se distinguen por el material sino por cómo se retiene el esmalte sobre el metal. Entender esa lógica ahorra muchas decisiones: en unas se excava, en otras se levanta un muro y en otras se pinta sobre un fondo ya vitrificado.
Champlevé, o esmalte excavado
Se vacían cavidades en una chapa gruesa —de 1,2 mm en adelante— mediante fresado, cincelado o mordido químico, y en ellas se aloja el esmalte. La profundidad habitual ronda las seis u ocho décimas de milímetro: menos deja un color pobre tras el pulido, más obliga a cargas sucesivas. El fondo de la cavidad se deja ligeramente rayado, porque una superficie especular refleja los defectos y agarra peor. Suelen hacer falta dos o tres cargas hasta enrasar con el metal.
Cloisonné, o esmalte de tabiques
Aquí el dibujo lo forman hilos planos de plata fina o de cobre, de unas tres décimas de grosor y un milímetro de alto, doblados con alicates finos y colocados de canto sobre una primera capa de esmalte ya cocida. Se fijan con un aglutinante y se asientan en una cocción breve, de modo que el vidrio los abrace por la base sin tragarlos. Después se rellena celda por celda, en capas finas, hasta superar ligeramente la altura del hilo; el desbaste final descubre las líneas metálicas, que deben aparecer nítidas y continuas.
Esmalte pintado y grisalla
Sobre un fondo opaco ya cocido, normalmente oscuro, se trabaja con pigmentos vitrificables muy finos diluidos en esencia o en agua con aglutinante. En la grisalla clásica se construye la imagen con blanco aplicado en veladuras sucesivas: cada capa se cuece por separado, a temperatura un poco más baja que la anterior, y la forma va emergiendo de la oscuridad por acumulación de luz. Es la técnica más lenta —seis, ocho, diez fuegos no son raros— y la que menos perdona una temperatura descuidada, porque un exceso hunde el dibujo en el fondo.
Contraesmalte: por qué la parte que no se ve sostiene la que sí
El vidrio y el metal no se dilatan igual. Al enfriarse, el esmalte se contrae más que el cobre y tira de la superficie sobre la que está: una chapa esmaltada solo por una cara se curva hacia el lado esmaltado y, si la tensión supera la adherencia, el vidrio salta en lascas con forma de concha semanas después de terminado el trabajo.
La solución tradicional es esmaltar también el reverso con una capa de contraesmalte, habitualmente una mezcla de sobrantes de esmaltes duros sin pretensión cromática. Lo importante no es el color sino el equilibrio: espesor parecido en ambas caras y, si es posible, primera cocción del reverso para que la cara vista reciba menos fuegos.
- Chapas planas de más de tres centímetros: contraesmalte desde el principio.
- Piezas ligeramente abombadas: la propia curvatura aporta rigidez y admite menos capas en el reverso.
- Cierre de bordes: dejar un milímetro de metal limpio alrededor reduce los saltos en el canto.
- Enfriado lento sobre refractario; el choque térmico agrieta incluso una pieza bien equilibrada.
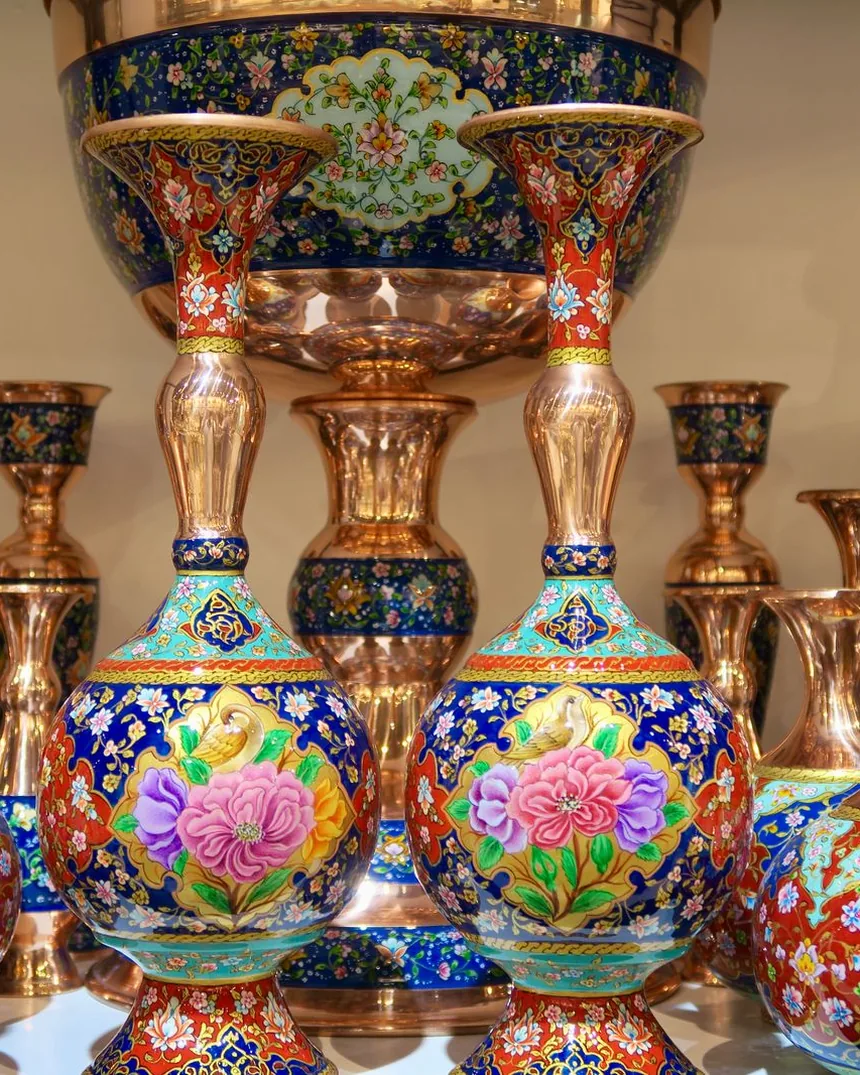
Desbaste, repaso de fuego y pulido
En champlevé y cloisonné la pieza sale del último fuego con la superficie ondulada y el metal cubierto. El desbaste se hace siempre en húmedo, con piedra de alúndum de grano 150 bajo un chorro fino de agua, moviendo la pieza en círculos y comprobando a contraluz que no quedan hondos sin tocar. El agua no es solo lubricante: evita que el polvo de vidrio quede en suspensión, y ese polvo no debe respirarse.
A partir de ahí se sube de grano —400, 600, 1000, 2000— con papeles al agua o piedras más finas, hasta obtener un mate homogéneo sin rayas cruzadas. Llegado ese punto hay dos caminos. El primero es el repaso de fuego: una entrada breve en la mufla, de veinte a cuarenta segundos, que devuelve el brillo por fusión superficial; es rápido, pero redondea ligeramente los bordes de los hilos y puede reavivar el óxido del metal descubierto. El segundo es el pulido mecánico con óxido de cerio sobre fieltro o con pasta fina, más lento y más controlable, que conserva el filo del dibujo y permite un acabado mate satinado si se prefiere.
El metal visible se limpia al final: decapado suave, cepillo de latón o lápiz de fibra de vidrio, y protección si se trata de cobre, que volverá a oscurecerse con el tiempo. En plata, un baño breve y un pulido a mano bastan para recuperar el contraste con el esmalte.
Defectos frecuentes y la causa que suele haber detrás
Casi ningún defecto del esmalte aparece por azar. La mayoría remite a cuatro orígenes: suciedad, humedad, exceso de espesor o exceso de fuego. Esta relación no sustituye a la propia libreta de pruebas, pero ayuda a acortar el diagnóstico.
- Cráteres y burbujas abiertas
- Pieza mal seca, aglutinante en exceso o capa gruesa que atrapa aire. También aparecen sobre soldaduras porosas.
- Agujeros finos como pinchazos
- Restos de grasa o de ácido en el metal; la prueba del agua antes de aplicar el polvo los evita casi siempre.
- Manchas negras bajo el esmalte
- Óxido de cobre procedente de la liga en plata de 925, o cobre sin decapar del todo.
- Transparentes turbios o lechosos
- Esmalte sin lavar, agua calcárea o fuego insuficiente; a veces, contaminación con un opaco por usar el mismo tamiz.
- Lascas que saltan del borde
- Falta de contraesmalte, canto cargado de esmalte o golpe durante el desbaste.
- Grietas finas en red
- Enfriamiento brusco o desequilibrio de espesores entre las dos caras.
- Color que vira o desaparece
- Demasiadas cocciones acumuladas. Los rojos y naranjas de selenio y los rosas de oro son los primeros en acusarlo.
- Zona hundida junto a un hilo
- Relleno insuficiente en esa celda: el esmalte se contrae al fundir y necesita una carga adicional.
Trabajar con seguridad delante de la mufla
Un horno de esmaltar concentra en un banco de trabajo tres riesgos distintos: temperatura elevada, polvo mineral respirable y productos químicos de decapado. Ninguno es exótico, y todos se controlan con hábitos sencillos mantenidos en el tiempo.
El calor exige espacio despejado y superficies incombustibles alrededor del horno, pinzas y espátulas de mango largo, guantes de cuero para el manejo de soportes y, sobre todo, protección ocular con filtro infrarrojo si se mira dentro de la cámara al rojo. La radiación de una mufla abierta a 800 °C castiga la vista mucho más de lo que parece en el momento.
El polvo se controla trabajando en húmedo siempre que sea posible, tamizando sobre una bandeja cerrada, usando mascarilla de partículas cuando se manipula polvo seco y limpiando el banco con paño húmedo o aspirador, nunca soplando ni barriendo en seco. El esmalte es vidrio: el polvo fino de sílice no debe respirarse ni acumularse en la ropa de calle.
En cuanto a los productos, conviene leer la ficha de datos de seguridad que acompaña a cada esmalte y a cada decapante; en la Unión Europea es información obligatoria del fabricante. Los esmaltes con plomo se manipulan sin comer ni beber en el taller y con las manos lavadas al terminar; las disoluciones ácidas se neutralizan antes de desecharlas y no se vierten sin más al desagüe.
Rutina mínima de taller
- Ventilación cruzada o extracción localizada mientras el horno está encendido.
- Gafas con filtro para infrarrojos al observar la cámara caliente.
- Ropa de algodón, pelo recogido y calzado cerrado.
- Mascarilla de partículas al tamizar en seco.
- Superficie de enfriado señalizada: una pieza recién salida no se distingue de una fría.
- Horno apagado y desenchufado al terminar, con la puerta cerrada.
- Nada de acceso libre de niños o animales al área del horno.
Qué se publica en Plerdugi
Plerdugi es un proyecto editorial independiente dedicado únicamente al esmalte al fuego. Los textos se escriben y se revisan con criterio propio, sin patrocinio de marcas ni recomendación de proveedores concretos, y se corrigen cuando la práctica desmiente lo escrito.
- Notas técnicas sobre composición de esmaltes, transparencia y comportamiento del color en cocciones sucesivas.
- Guías de preparación del metal: calibres, recocido, decapado y tratamiento del fuego negro en plata de ley.
- Procedimientos de aplicación en seco y en húmedo, con mallas, aglutinantes y espesores.
- Registros de cocción: temperaturas, tiempos y lectura visual de la superficie.
- Descripciones de técnicas históricas —champlevé, cloisonné, pintura al esmalte y grisalla— desde el punto de vista del taller.
- Relación de defectos con sus causas probables y con las correcciones que suelen funcionar.
- Criterios de seguridad para el trabajo con mufla, polvos y decapantes.
No se venden materiales, no se aceptan encargos y no se imparten cursos. El sitio existe para dejar por escrito una materia que en muchos talleres se transmite de forma oral y fragmentaria.
Escribir al proyecto
Para correcciones, dudas sobre un texto publicado o propuestas de temas relacionados con el esmalte al fuego, el correo electrónico es la única vía de contacto del proyecto.
Los mensajes se leen y se responden cuando procede. No se utilizan las direcciones recibidas para envíos periódicos ni se comparten con terceros.